Un dégivreur de lunette arrière est une résistance imprimée : des lignes chauffantes d’argent cuites sur le verre, reliées par des barres omnibus aux deux bords. Si une ligne est rayée jusqu’à la rupture pendant la manutention, l’impression ou le bordage, cette bande de la lunette ne dégivrera tout simplement jamais. Le défaut est invisible à l’œil — la cassure peut tenir en un cheveu — mais évident pour une caméra thermique dès que le courant circule.
Cette étude porte sur un transformateur de verre automobile qui a fait passer l’inspection des dégivreurs de l’échantillonnage au test 100 % en ligne, avec une caméra construite autour d’un cœur thermique OEM.
Contexte du projet
Fin 2023, un transformateur de verre automobile de l’est de la Chine, fournisseur de lunettes arrière de trois marques chinoises de VE, faisait face à un problème de garantie : des défaillances de dégivrage apparaissaient chez les concessionnaires des mois après livraison. L’usine exploite deux lignes de trempe produisant environ 4 000 lunettes par jour, et la continuité des fils chauffants n’était vérifiée que par échantillonnage — quelques pièces par poste au multimètre. En janvier 2024, l’équipe qualité a piloté un poste d’inspection thermique 100 % en ligne à la sortie de la ligne 1.
Les limites de l’approche traditionnelle
Le contrôle qualité d’origine de l’usine était électrique : mesurer la résistance totale de la grille et rejeter les panneaux hors tolérance. Il détectait les pannes catastrophiques — barre omnibus sectionnée, circuit ouvert — mais pas une seule ligne rompue. Une bande ouverte ne modifie la résistance totale que légèrement, bien à l’intérieur de la fenêtre d’acceptation, tout en laissant une bande aveugle permanente dans le champ arrière du conducteur.
L’inspection visuelle avait le problème inverse : les opérateurs pouvaient trouver les rayures, mais seulement sous une lumière soigneusement orientée, à une cadence qui ne passait pas à l’échelle, et sans trace de ce qui avait été accepté.
La solution d’imagerie thermique
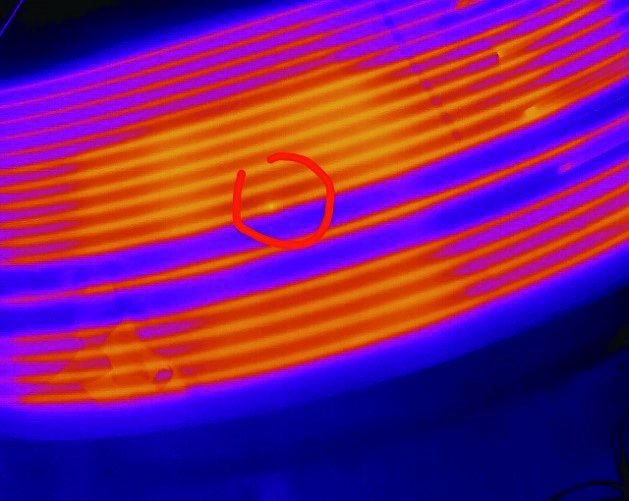
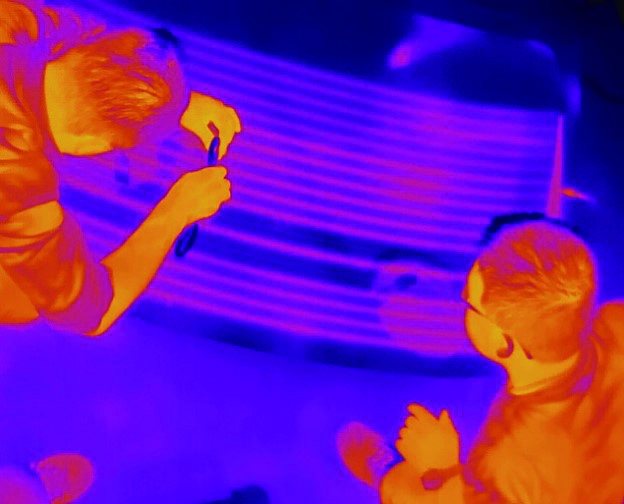
Le poste repensé est simple dans son principe. Après le bordage, chaque panneau est indexé dans un gabarit et la grille de dégivrage est alimentée quelques secondes sous une tension contrôlée. Une caméra thermique observant le panneau entier capture la grille pendant qu’elle chauffe :
- Les lignes intactes chauffent uniformément et apparaissent comme des traces claires continues.
- Une ligne rompue ne chauffe que jusqu’à la cassure — l’autre côté reste sombre, rendant l’interruption immanquable.
- Les courts-circuits et amincissements locaux apparaissent comme des points chauds là où la densité de courant est anormalement élevée.
La caméra est construite autour d’un cœur LWIR radiométrique, et le logiciel d’inspection compare le motif de lignes mesuré au gabarit attendu, marque toute discontinuité et dévie le panneau. Chaque panneau est testé, et chaque résultat est archivé avec son image thermique pour la traçabilité.
Ce que la solution thermique a changé
- Taux d’échappement proche de zéro. Les ruptures de ligne unique qui passaient le test de résistance sont désormais détectées avec une couverture 100 % en ligne.
- Des preuves objectives et archivées. Chaque panneau est expédié avec son image thermique enregistrée — utile à la fois pour les réclamations clients et pour suivre la dérive du procédé d’impression jusqu’à la ligne de sérigraphie.
- Aucun temps de cycle ajouté. Le cycle alimenter-imager s’inscrit dans le temps d’indexation existant de la ligne.
Notes de sélection des modules
Les postes d’inspection en ligne comme celui-ci exigent un cœur radiométrique à la sortie stable sur de longues campagnes de production, une fréquence d’images suffisante pour figer le transitoire de chauffe et une interface qui s’intègre directement au logiciel de vision industrielle. Le cœur LWIR 640×512 SPECTRA L06A est le point de départ habituel ; les postes plus petits aux budgets serrés peuvent descendre vers la série L04 en 384×288. Pour d’autres schémas d’intégration industrielle, voir la page application inspection industrielle.
Vous construisez un poste d’inspection thermique en ligne ? Contactez nos ingénieurs pour discuter du choix du cœur, de l’objectif et de l’interface selon votre cadence et votre distance de travail.