Chaque pièce injectée est le fossile du champ de température de son moule. Gauchissement, retassures, faiblesse des lignes de soudure, brillance irrégulière — la plupart des défauts qui tourmentent le moulage de précision sont écrits par la chaleur : là où le moule était chaud, là où il était froid, et l’inégalité du refroidissement de la pièce. Les circuits de refroidissement du moule sont censés contrôler ce champ, mais l’intention du concepteur et la réalité de l’acier sont deux choses différentes. On peut mesurer l’eau à l’entrée et à la sortie, implanter quelques thermocouples, et déduire le reste des pièces défectueuses — ou simplement regarder la carte de température du moule et la voir directement.
Cette étude examine comment un mouliste de précision a intégré l’imagerie thermique radiométrique dans sa mise au point de moules et sa surveillance de production, et ce que voir le champ de température a changé.
Contexte du projet
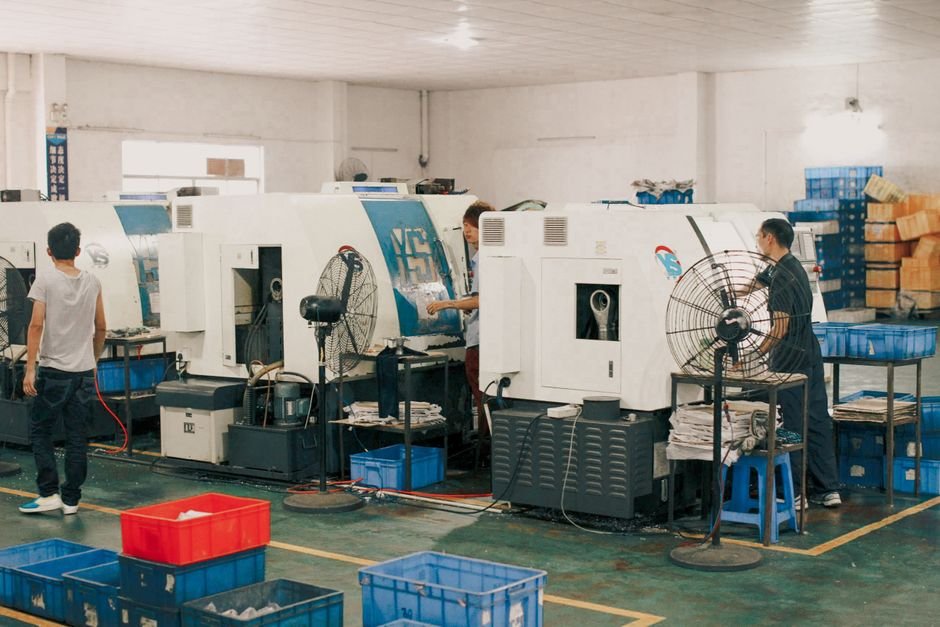
En 2024, une entreprise de moulage par injection de précision du sud de la Chine — boîtiers de connecteurs et pièces proches de l’optique pour des clients électroniques, sur des presses de 80 à 650 tonnes — a revu son économie de la qualité. Deux points douloureux dominaient. D’abord la mise au point des nouveaux moules : chaque nouveau moule multi-empreintes passait par des semaines de tirs d’essai, le gauchissement et la dérive dimensionnelle étant chassés en ajustant des paramètres de process qui ne pouvaient que compenser partiellement un moule déséquilibré. Ensuite la qualité en production : une famille de boîtiers à paroi mince traînait un taux de rebut de gauchissement persistant qui migrait d’empreinte en empreinte au fil du temps — l’équipe process soupçonnait une dégradation des circuits de refroidissement sans pouvoir la localiser. L’instrumentation existante était le débit et la température de retour d’eau par circuit — des moyennes qui cachent tout ce qui est intéressant — plus des mesures de pièces échantillonnées. L’entreprise a approuvé un programme d’imagerie thermique : des caméras radiométriques aux presses pendant les essais de moules, capturant la répartition réelle de température des faces de moule et des pièces éjectées, cycle après cycle.
Les limites de l’approche traditionnelle
- Les données d’eau cachaient le champ. Les températures d’entrée et de sortie décrivent le comportement moyen d’un circuit ; elles ne disent rien des points chauds, des canaux bouchés ou du déséquilibre entre empreintes — là où naissent les défauts.
- Les défauts se mesuraient sur les pièces, des heures en aval. Le gauchissement apparaissait au poste de mesure, une fois les pièces refroidies et le lot agrandi ; le lien vers la température du moule était une déduction, pas une observation.
- La mise au point par essais-erreurs brûlait des semaines. Les ajustements de process peuvent masquer un moule déséquilibré, pas le réparer — et chaque itération coûtait temps machine et résine pendant que le vrai problème restait invisible dans l’acier.
- Les thermocouples mesuraient là où ils étaient placés. Une poignée de capteurs implantés donnait des chiffres en des points ; le champ entre les points — celui qui gauchit le produit — restait invisible.
La solution d’imagerie thermique
Le programme a placé des caméras thermiques radiométriques aux presses d’essai en deux positions. Une caméra cadre le moule ouvert à l’éjection : cycle après cycle, elle enregistre la carte de température des deux moitiés, exposant zones chaudes et froides, canaux de refroidissement morts et déséquilibres entre empreintes sous forme d’images directes. Une seconde caméra cadre les pièces éjectées dans les instants avant la manutention : le refroidissement propre de la pièce révèle les moteurs de retassure et de gauchissement, et toute empreinte dont les pièces refroidissent différemment est identifiée immédiatement, par son numéro.
Parce que les données sont radiométriques, chaque cycle est une mesure et non une photographie : l’équipe process tendance la signature thermique de chaque empreinte sur des heures de production, interceptant la dégradation des circuits comme une dérive, bien avant qu’elle n’atteigne le bac des rebuts.
Ce que la solution thermique a changé
- La mise au point des nouveaux moules est passée de semaines à jours. Le déséquilibre de refroidissement est désormais identifié dès la première session d’essai sur les cartes thermiques et corrigé dans l’acier — une retouche en moulerie au lieu de semaines de compensation process ; l’entreprise rapporte des cycles de mise au point raccourcis d’environ deux tiers sur ses moules récents.
- Le gauchissement migrant a été résolu au niveau du circuit. Le suivi thermique a montré la zone d’un circuit de refroidissement dérivant vers le chaud sur plusieurs semaines — un canal partiellement bouché. Après nettoyage, le taux de rebut de la famille à paroi mince est tombé de quelques pour cent persistants à moins d’un demi pour cent.
- La responsabilité par empreinte est devenue automatique. Chaque rebut est désormais traçable à la signature thermique d’une empreinte ; les moules multi-empreintes sont gérés comme des empreintes individuelles, pas comme une moyenne.
- Les fenêtres de process se sont élargies. Le champ de température visible et équilibré, l’équipe a recentré les paramètres avec de la marge au lieu de lutter contre le moule — et le rendement premier passage des pièces critiques a progressé en conséquence.
Notes de sélection des modules
La cartographie thermique de moules et de pièces exige un cœur LWIR radiométrique de bonne sensibilité thermique — les petits écarts sur une face de moule sont toute l’histoire — une option proche focale pour les détails du moule, et une interface numérique que le logiciel d’analyse consomme à chaque cycle. Le module LWIR SPECTRA L06A 640×512 est le cœur haute sensibilité pour ce service ; là où une vue unique doit couvrir un large plateau ou une cellule multi-presses, le module SPECTRA L12A 1280×1024 convient. Voir la page d’application surveillance de process pour les schémas de moulage et de process thermiques.
Gauchissement, retassures ou déséquilibre d’empreintes ? Parlez à nos ingénieurs de la cartographie thermique de vos moules et pièces.