Спросите руководителя сварочного производства, когда температура процесса важнее всего, и честный ответ будет «всегда». Спросите, когда её реально измеряют, и ответ обычно будет «когда кто-то подходит с пирометром». Именно в разрыве между этими двумя ответами живут дефектные швы, коробление деталей и внеплановые переделки.
В этом кейсе рассматривается заготовительный цех, который закрыл этот разрыв стационарным тепловизионным мониторингом сварочных постов, построенным на OEM-тепловизионном ядре и напрямую подключённым к заводской системе мониторинга.
Предыстория проекта
В середине 2024 года металлообрабатывающий цех в Восточном Китае, выпускающий конструкции мостовых кранов и опорные обечайки сосудов под давлением, решил оснастить сварочные посты онлайн-контролем. В цехе четырнадцать ручных и роботизированных постов MIG/MAG в две смены, а соблюдение режимов проверялось по-старинке: мастер с контактным пирометром и планшетом в остаток смены. Серия переделок из-за нарушения межслойной температуры на заказе сосудов — вскрывшаяся только на финальном НК — подтолкнула к пилоту непрерывного тепловизионного контроля на четырёх роботизированных постах.
Недостатки традиционного подхода
Регламент цеха был стандартным: оператор проверял температуру заготовки и оснастки в начале смены и после каждого перерыва, записывая цифры на бланк у поста.
У метода был встроенный слепой угол: процесс измерялся только тогда, когда он достаточно простаивал для измерения. Межпроходная температура многослойного шва, тепловое насыщение оснастки за длинный прогон, медленный дрейф по мере прогрева инструмента за смену — ничего из этого не проявлялось, пока ОТК не отмечала подозрительную партию, а к тому моменту брак уже был сварен.
Тепловизионное решение
Интегратор установил на каждом критическом посту стационарную тепловизионную камеру, направленную на зону сварки и оснастку, построенную на радиометрическом LWIR-ядре. Измерительные зоны в ПО мониторинга отслеживают заготовку, реперную точку оснастки и окружающий инструмент; тревога срабатывает, когда зона выходит из своего квалифицированного температурного окна.
Два проектных решения обеспечили приживаемость системы:
- Тревоги идут на линию, а не в отчёт. Температура вне окна останавливает цикл и зажигает маячок поста — оператор реагирует немедленно, а не обнаруживает дрейф на разборе смены.
- Всё записывается с привязкой к ID детали. Каждая сваренная деталь несёт свою тепловую запись, поэтому претензия заказчика прослеживается до фактических данных процесса, а не до чьей-то памяти о смене.
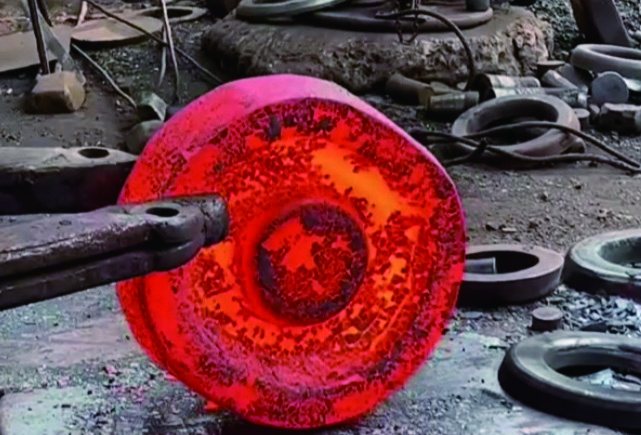
Что изменило тепловизионное решение
- Дрейф выявляется между проверками. Межпроходная температура и температура оснастки теперь контролируются непрерывно; выходы за окно вызывают немедленную реакцию.
- Брак прослеживается, а не угадывается. Привязанные к деталям тепловые записи превратили споры о качестве из дискуссий в запросы к данным.
- Шаблон для других постов. Та же схема позднее была распространена на участки термообработки и нанесения покрытий с минимальными изменениями.
Примечания по выбору модуля
Сварочные посты и посты горячих процессов сочетают яркие дуги, горячие заготовки и отражающую оснастку — сложная сцена. Неохлаждаемое радиометрическое ядро, такое как SPECTRA L06A, справляется с большинством задач измерения температуры оснастки и заготовок; для прямого измерения очень горячих заготовок или быстрых тепловых переходов охлаждаемое MWIR-ядро вроде SPECTRA M06A даёт более высокую чувствительность и расширенный диапазон. Дополнительные схемы — на страницах промышленной инспекции и мониторинга процессов.
Добавляете тепловизионный контроль на сварочную линию или линию горячих процессов? Поговорите с нашими инженерами о выборе ядра, объектива и фильтрации для сред с дугой.