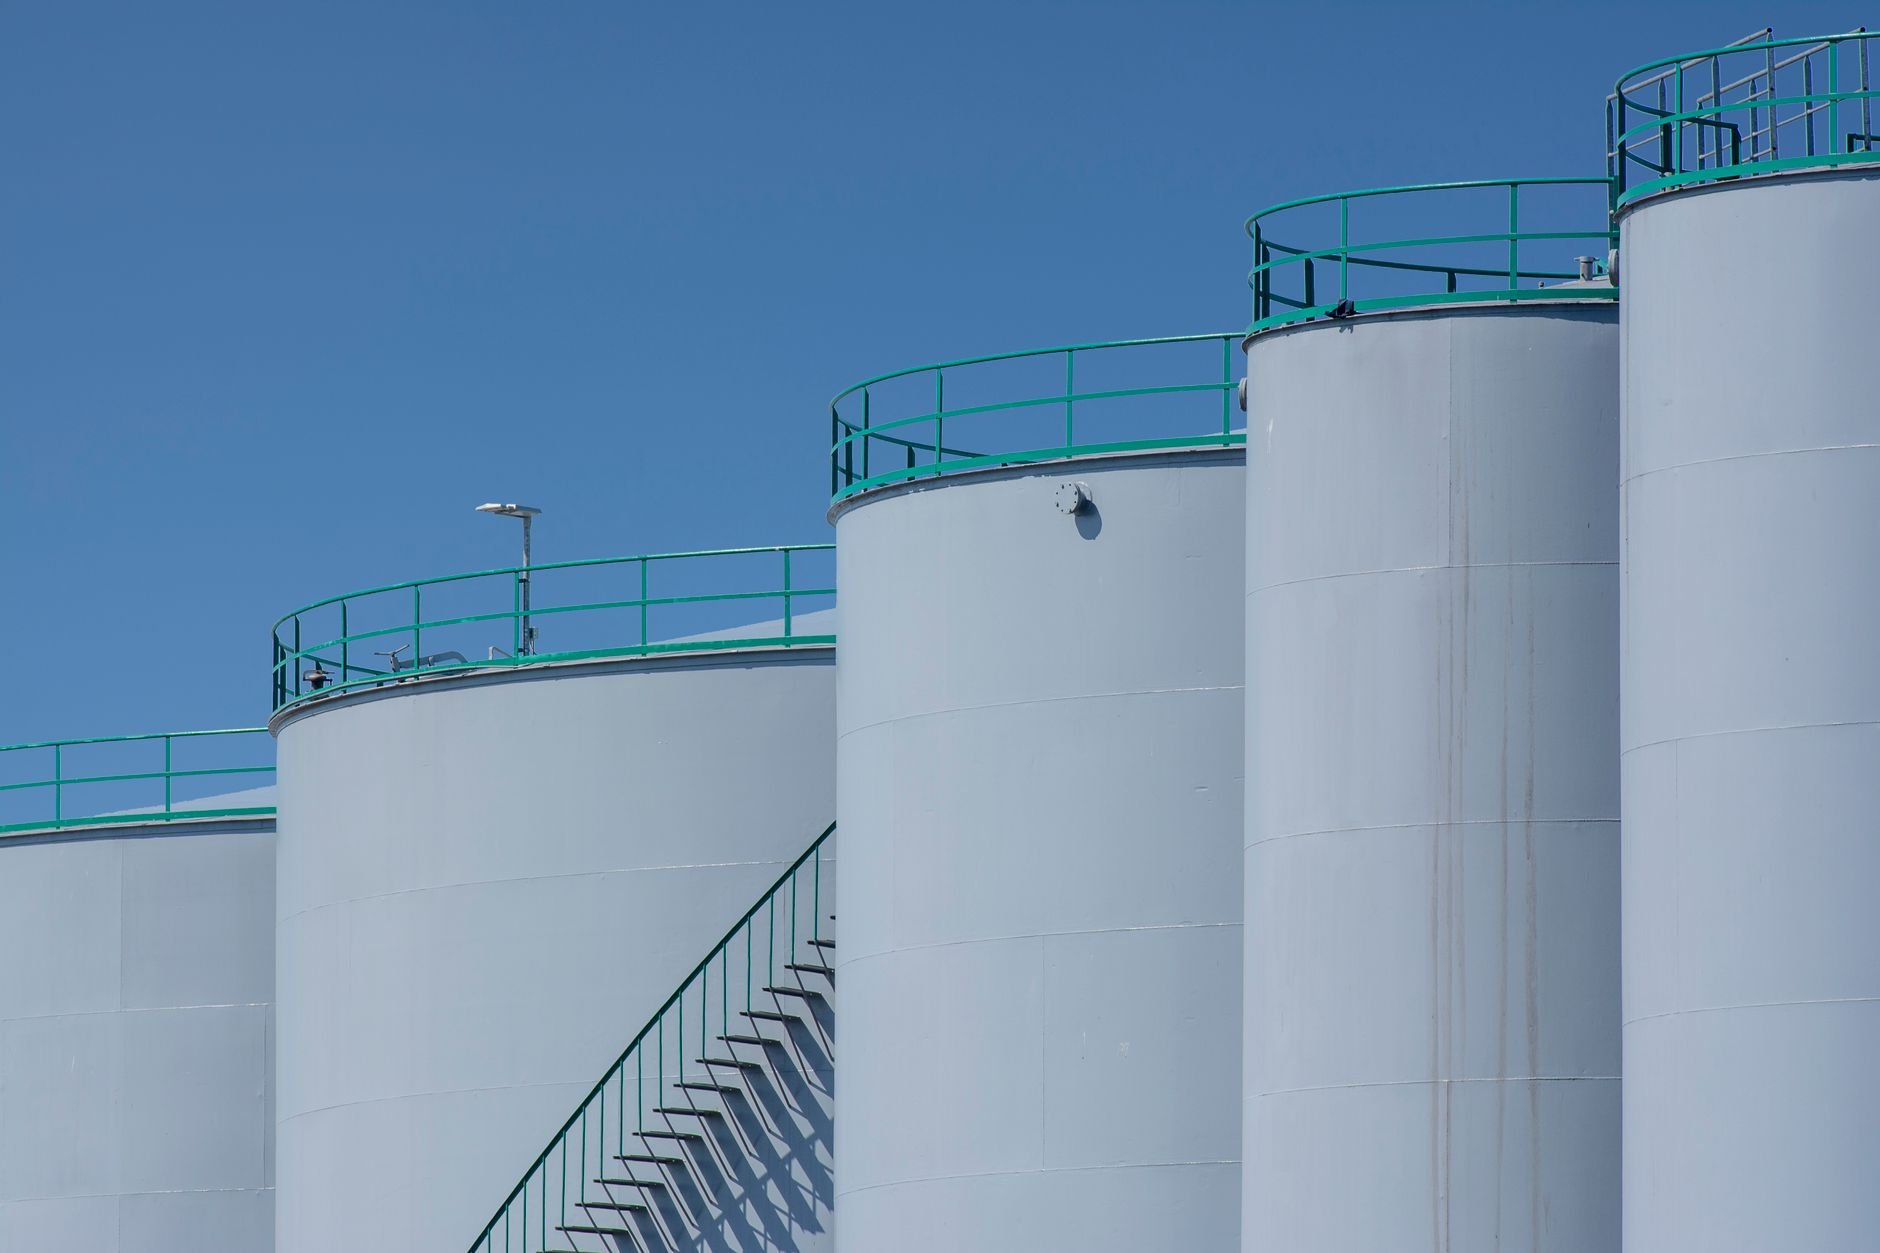
Les fuites de méthane et de COV dans une usine pétrochimique sont invisibles par définition — les gaz qui comptent le plus sont incolores, et les fuites qui comptent le plus sont petites : une tige de vanne qui suinte, un joint de bride en fin de vie, un presse-étoupe de compresseur qui commence à lâcher. La méthode traditionnelle pour les trouver consiste à parcourir l’usine avec une sonde renifleuse et à l’approcher, un par un, de chaque point de fuite potentiel. Dans un complexe de dizaines de milliers de raccords, cette arithmétique ne fonctionne jamais.
Cette étude examine comment un parc pétrochimique a migré son programme de détection et réparation des fuites (LDAR) vers l’imagerie gazeuse optique — et ce qui a changé quand les fuites sont devenues visibles.
Contexte du projet
En 2023, le département HSE d’un complexe pétrochimique du sud de la Chine — trois trains de production, un parc de réservoirs et environ soixante mille raccords réglementés — a fait face à un audit d’émissions qui se durcissait. Son programme LDAR suivait la méthode standard : des techniciens équipés de renifleurs à ionisation de flamme parcourant des listes de composants, chaque raccord mesuré à distance de contact, consigné et étiqueté. Un cycle complet de l’usine prenait onze mois avec une équipe de quatre personnes, et l’audit a trouvé ce que l’équipe soupçonnait : les composants en hauteur, les racks de tuyauterie et les joints de toit de réservoir étaient chroniquement sous-inspectés parce que les échafaudages et les permis les rendaient lents à atteindre ; et plusieurs fuites importantes trouvées par l’audit avec une caméra OGI avaient des historiques de reniflage impeccables — elles s’échappaient vers le haut, loin du contact de la sonde. Le département a financé un programme OGI : deux caméras d’imagerie gazeuse MWIR refroidies, la formation des opérateurs et un protocole d’inspection révisé.
Les limites de l’approche traditionnelle
- L’arithmétique ne boucle jamais. Soixante mille raccords à quelques minutes chacun, c’est des années de travail ; tout programme de cette taille est trié, et trier signifie que certains composants ne sont jamais réellement mesurés.
- La mesure de contact rate la géométrie. Un renifleur lit l’air à la pointe de la sonde ; les fuites qui montent en panache, dérivent au vent ou se cachent derrière l’isolation donnent des lectures propres à distance de contact.
- Difficile d’accès veut dire jamais atteint. Les racks en hauteur, les toits de réservoirs et la tuyauterie proche des torches accumulaient des coûts d’échafaudage et de permis par point, donc étaient inspectés rarement — précisément les composants dont les défaillances sont les plus grosses.
- Un chiffre n’est pas un emplacement de fuite. Même une lecture de renifleur positive lance une seconde chasse : lequel des six raccords alentour fuit réellement ?
La solution d’imagerie thermique
L’imagerie gazeuse optique inverse le problème. Une caméra MWIR refroidie, dont le détecteur est filtré sur la bande d’absorption des hydrocarbures, voit le gaz lui-même : une fuite apparaît comme un panache dérivant semblable à de la fumée sur le fond, en direct à l’écran, à des dizaines de mètres. L’unité d’inspection devient la scène, pas le raccord — un opérateur balaie un rack entier d’un seul passage, et tout panache est immédiatement visible, localisé et enregistrable.
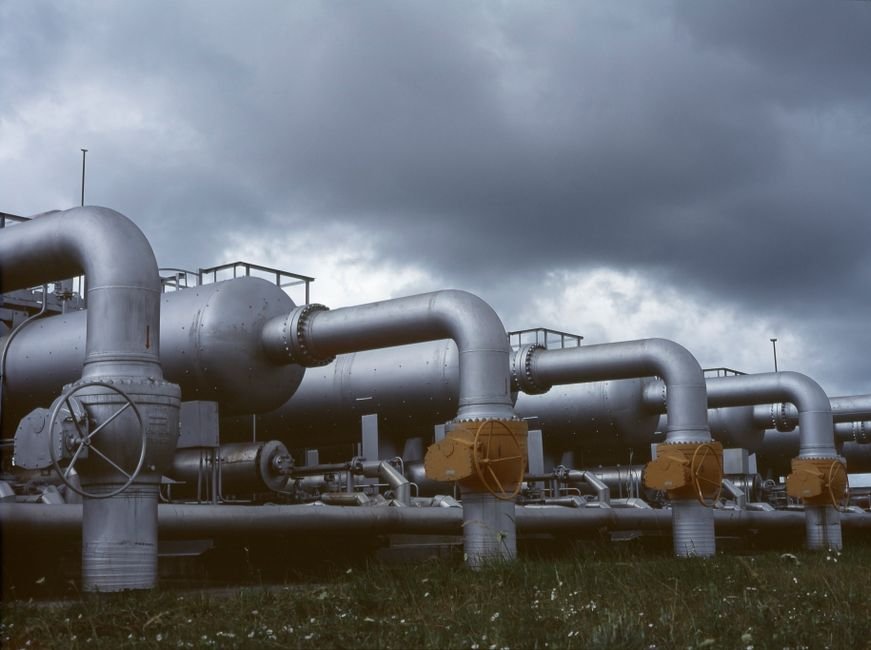
Le protocole révisé fonctionne en deux passes : un balayage OGI trimestriel de toute l’usine couvrant chaque rack, collecteur et joint de réservoir depuis des postes accessibles, et un suivi ciblé au renifleur uniquement là où l’OGI signale un panache, pour quantifier selon les seuils de réparation. La détection est passée du contact à la ligne de visée ; le cycle de onze mois s’est contracté en semaines.
Ce que la solution thermique a changé
- Le temps d’inspection a chuté de plus de 90 %. Un balayage OGI complet de l’usine prend à la même équipe de quatre moins de quatre semaines ; la cadence est donc passée d’annuelle à trimestrielle sans changement d’effectif.
- Les conclusions d’audit se sont inversées. L’audit de suivi a constaté que le taux de détection du programme sur ses fuites d’essai semées était passé de moins de la moitié à plus de 95 % — y compris les fuites en hauteur et dérivées par le vent que l’ancienne méthode ratait structurellement.
- Les trouvailles de la première année ont payé le programme. Plusieurs fuites trouvées dès les premiers balayages — un presse-étoupe de compresseur, deux joints de toit de réservoir, une vanne de ligne enterrée — étaient assez importantes pour que la récupération de produit et les amendes évitées couvrent caméras et formation dans l’année.
- Le difficile d’accès est devenu routine. Les racks en hauteur et les toits de réservoirs, autrefois inspectés sur des cycles pluriannuels, sont désormais imagés chaque trimestre depuis le sol.
Notes de sélection des modules
L’OGI exige un détecteur MWIR refroidi — la sensibilité et le filtrage spectral qui rendent les panaches visibles sont précisément ce que le refroidisseur achète. Le module MWIR refroidi SPECTRA M06A est le choix OGI standard pour les unités d’inspection portatives et sur trépied ; le module MWIR refroidi SPECTRA H10A sert les installations fixes surveillant en continu les collecteurs critiques. Voir la page application détection de fuites de gaz pour les schémas d’inspection et de surveillance fixe.
Vous construisez ou modernisez un programme LDAR ? Parlez à nos ingénieurs du choix de cœur refroidi, du filtrage spectral et de l’intégration caméra.