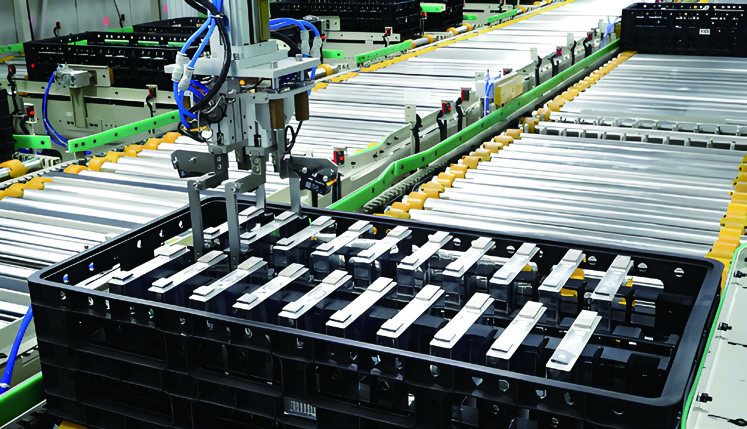
Формовка и градуировка — это место, где аккумуляторный элемент зарабатывает свой номинал ёмкости: часы точно дозированных зарядов и разрядов по тысячам каналов. Это же место, где рождаются скрытые дефекты. Элементы, гревшиеся во время формовки, уносят этот ущерб в эксплуатацию в виде повышенного саморазряда и ранней деградации ёмкости — а собственные данные формовочного оборудования при этом часто не показывают ничего подозрительного.
Этот кейс показывает, как завод силовых аккумуляторов добавил радиометрический тепловой мониторинг над формовочными шкафами, и что изменилось, когда температура превратилась из оценки «по шкафу» в измерение по каждому элементу.
Предыстория проекта
В 2023 году производитель силовых аккумуляторов в центральном Китае запустил новый цех формовки призматических элементов: двенадцать линий, сорок формовочных шкафов на линию, 128 каналов на шкаф — более 60 000 элементов в работе в любой момент. Завод только что усвоил дорогой урок. Партия, отгруженная сборщику батарей, показала повышенный саморазряд в эксплуатации, и анализ первопричин привёл к формовочному шкафу, у которого за выходные частично отказало охлаждение. Электрические данные шкафа выглядели идеально нормальными — ток и напряжение в допусках на каждом канале, — но элементы формовались при температуре на 8–10 °C выше спецификации. Отдел качества запустил пилот с надшкафными тепловизионными камерами на двух линиях.
Недостатки традиционного подхода
- Данные каналов не видят температуру элементов. Формовочное оборудование измеряет ток и напряжение с отличной точностью, но температура берётся от нескольких датчиков шкафа — это среднее по объёму, а не измерение какого-либо элемента.
- Отказы охлаждения электрически немы. Забитый фильтр или остановившийся вентилятор не появляются ни в одной электрической записи, пока элементы уже не испорчены.
- Выборочный контроль качества запаздывает и разрушителен. Разборки и трекинг OCV ловят проблемы днями позже, когда через тот же шкаф прошли ещё тысячи элементов.
- Экономика жестока. Одна пропущенная неисправность шкафа — целая партия подозрительных элементов: пятизначные прямые потери плюс более тяжёлая цена доверия сборщика батарей.
Тепловизионное решение
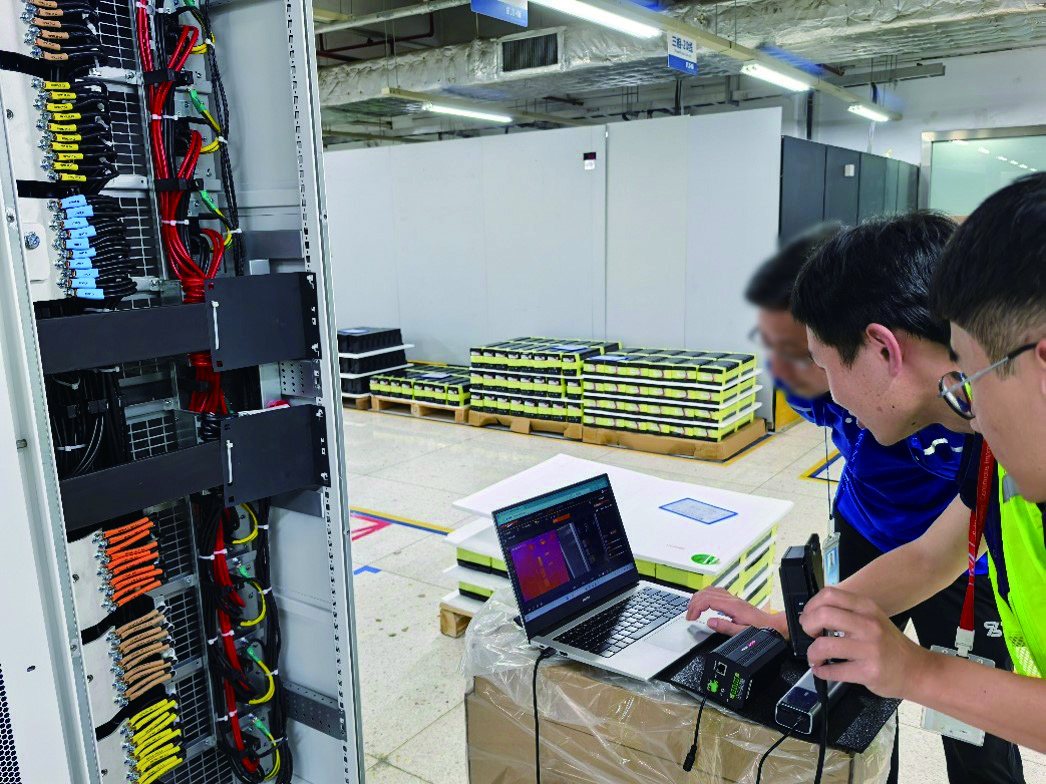
В пилоте радиометрические LWIR-камеры смонтировали над рядами формовочных шкафов, направив их вниз на открытые лотки с элементами во время шагов заряда и разряда. Каждая камера покрывает банк шкафов, а её радиометрическая матрица 640×512 кладёт несколько пикселей на поверхность каждого элемента — достаточно, чтобы разрешить один горячий элемент или прогревающийся угол лотка.
Аналитика работает на двух уровнях. На уровне элемента любой элемент, греющийся более чем на 2 °C выше медианы своего лотка на данном шаге, помечается, а позиция его канала записывается; на уровне шкафа растущий пространственный градиент по шкафу указывает на проблему охлаждения задолго до того, как сдвинется средняя температура. Помеченные позиции автоматически пишутся в MES, а эти элементы физически карантинируются при выгрузке — ни один помеченный элемент не покидает цех в отгрузочной партии.
Что изменило тепловизионное решение
- Отказы охлаждения всплывают за минуты. Авария по градиенту шкафа теперь заменяет сценарий «сюрприза после выходных»; обслуживание получает наряд, пока партию ещё можно спасти.
- Горячие элементы карантинируются у источника. Претензии по саморазряду в эксплуатации на пилотных линиях измеримо снизились, а отзывы партиями уступили место отбраковке поэлементно.
- Диалог с клиентами изменился. Тепловые карты теперь входят в отчёты 8D для сборщиков батарей — объективные доказательства с метками времени вместо заверений.
- Рецептуры улучшились. Профили тока по шагам скорректировали там, где тепловые карты показали скопление нагрева в конце заряда, сузив окно процесса для каждой следующей партии.
Примечания по выбору модуля
Мониторинг формовочной линии требует радиометрического LWIR-ядра с поэлементной плотностью пикселей с высоты портала, частоты кадров, достаточной для отслеживания шагов заряда, и GigE-подключения к сети MES. Ядро LWIR 12 мкм 640×512 SPECTRA L06A — естественный выбор; когда одна камера должна покрывать более плотные банки шкафов, SPECTRA L12NT 1280×1024 поднимает бюджет пикселей. См. страницы применений контроль процессов и безопасность аккумуляторов для похожих схем.
Оснащаете цех формовки или линию производства аккумуляторов? Поговорите с нашими инженерами о выборе ядра, оптики и интеграции с MES.