En la industria alimentaria, la temperatura no es un indicador de calidad — es la calidad misma. Si el pan está cocido a fondo, si hay un punto frío en la autoclave, si el producto alcanza su temperatura a centro en la línea de congelación: cada pregunta la decide el calor. El método tradicional instala unos termómetros de aire en el horno y pincha el producto con sonda por muestreo: se mide el promedio del ambiente, no el producto en sí; se controla una fracción mínima y el resto pasa. La imagen térmica radiométrica en línea apunta el objetivo directamente al producto — cada rebanada, cada bandeja, cada lata, medida cuadro a cuadro, sin excepción.
Este caso examina cómo una planta de panadería y comidas preparadas integró la imagen térmica en dos etapas críticas — salida de horno y esterilización — y lo que la medición al 100 % aportó a la calidad y a los costos.
Antecedentes del proyecto
En 2024, un gran grupo alimentario del este de China — taller de panadería (pan de molde y panes tiernos, del orden de cien mil piezas al día) y taller de comidas preparadas (autoclaves + línea de congelación) — revisó sus costos de calidad. En la línea de horneado, el punto débil era la uniformidad: las zonas del túnel de horneado se ajustan por temperatura de aire, pero la densidad de carga y las variaciones de temperatura inicial de la masa hacen derivar el estado real a la salida; el exceso y el defecto de cocción se detectaban a ojo tras la salida, y lo que se escapaba se convertía en reclamaciones. En la línea de comidas preparadas, el riesgo era más serio: un punto frío en la autoclave significa esterilización insuficiente; la práctica del sector se apoya en múltiples termopares dentro de la autoclave y cultivos de muestras de respaldo — y cuando aparece un problema, suele ser el lote entero. La empresa aprobó desplegar imagen térmica radiométrica en línea en los puntos críticos de ambas líneas: cámara fija midiendo cada bandeja a la salida del horno, y control de temperatura superficial de los productos en cajas a la salida de las autoclaves.
Las limitaciones del enfoque tradicional
- La temperatura del aire no es la del producto. El ajuste del horno controla el ambiente; el calentamiento real del producto lo modulan la densidad de carga, la humedad, la temperatura inicial — con el mismo ajuste, la salida difiere cada día.
- El muestreo se pierde la mayoría. Unas sondas por hora, control visual humano sobre la línea — del total de la producción, lo realmente medido es solo una fracción.
- Los puntos fríos de esterilización solo se descubrían después. Los termopares de la autoclave sirven de base de inferencia sobre la distribución del medio, y el cultivo de muestras tarda 48 horas — cuando llega el resultado, la mercancía a veces ya salió.
- Los datos de calidad eran puntos, no un mapa. Cifras de sonda dispersas no responden a la pregunta espacial — dónde el horno es sistemáticamente frío. El ajuste dependía de la experiencia de los veteranos.
La solución de imagen térmica
El programa desplegó imagen térmica radiométrica en línea en dos puestos. A la salida del horno: una cámara radiométrica fija sobre el transportador escanea la distribución de temperatura de cada bandeja — la diferencia centro-bordes es el retrato directo del grado de cocción; las bandejas poco cocidas se expulsan automáticamente, y el mapa térmico de cada bandeja se archiva con marca de tiempo, formando un registro de calidad exhaustivo. A la salida de las autoclaves: la cámara controla la temperatura superficial de los productos en cajas; cualquier punto frío bajo la ventana de esterilización dispara alarma e interceptación inmediata — mide la superficie del producto, no el medio de la autoclave: la señal más cercana a lo que cada bolsa realmente vivió.
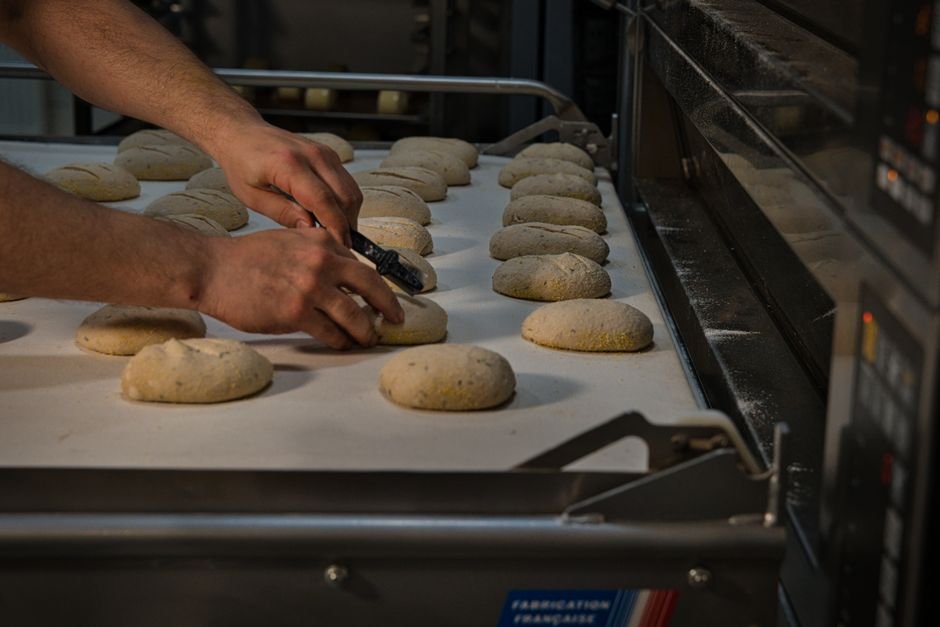
Ambos flujos alimentan el sistema de calidad del taller: la tendencia a largo plazo de los mapas de salida expuso una zona fría sistemática del túnel (un conducto de aire ensuciado que enfriaba el lado izquierdo, corregido con limpieza); y el registro exhaustivo de temperaturas superficiales en esterilización hizo pasar las auditorías HACCP de la conformidad inferida a la prueba lote por lote.
Lo que cambió con la solución térmica
- La uniformidad de horneado pasó de la experiencia al dato. Los mapas térmicos de salida dieron base espacial al ajuste — limpieza de conductos, reequilibrado de zonas — y la tasa de merma por sobre/subcocción cayó alrededor de un 60 %, con las reclamaciones a la baja.
- Los productos poco cocidos, interceptados al 100 %. Con la medición bandeja a bandeja en lugar del muestreo, las bandejas deficientes se apartan en línea sin llegar al envasado — la interceptación pasó de la estadística de muestra al veredicto bandeja a bandeja.
- Los puntos fríos de esterilización, interceptados en el acto. El control superficial a la salida de las autoclaves saca a reverificación cualquier caja bajo la ventana de esterilización — se acabó la red de seguridad de 48 horas.
- Auditorías y trazabilidad con archivo completo. Cada bandeja y cada caja tiene su mapa térmico con marca de tiempo; las auditorías HACCP y las visitas de clientes se apoyan en el registro térmico lote por lote — el costo de la comunicación de calidad cayó fuertemente.
Notas de Selección de Módulos
La medición en línea alimentaria exige un núcleo LWIR radiométrico: ambiente cálido y húmedo, señales térmicas modestas — sensibilidad y estabilidad de medición primero; el campo debe cubrir todo el ancho del transportador en una vista. El módulo de alta resolución SPECTRA L12A 1280×1024 conviene al escaneo ancho bandeja a bandeja a la salida del horno; el módulo SPECTRA L06A 640×512 es la opción de alta sensibilidad para el control de cajas en esterilización. Vea la página de aplicación de monitoreo de procesos para más patrones alimentarios y térmicos.
¿Quiere pasar el horneado, la esterilización o la congelación del muestreo al 100 %? Hable con nuestros ingenieros sobre imagen térmica en línea.